Производство кровельных, стеновых и заборных материалов опирается на качество исходного сырья и точность работы современного оборудования. В контексте отрасли важны как характеристики сырья, так и параметры технологических процессов, которые влияют на прочность, долговечность и устойчивость к воздействиям внешних факторов. В тексте рассматриваются ключевые параметры сырья, современные технологические решения на производстве и принципы контроля качества на разных стадиях цикла, включая Ворота распашные.
Ключевые параметры сырья для кровельных, стеновых и заборных материалов
Плотность, влажность и примеси
Плотность сырья напрямую влияет на прочность и модуль упругости готового изделия. Высокая плотность может обеспечивать большую прочность на изгиб, однако требует расстановки технологических режимов на линии резки и формовки. Влажность исходного сырья оказывает влияние на геометрию деталей и их долговечность: избыточная влага может приводить к деформациям и изменению геометрических допусков, особенно у панелей и заборных секций. Примеси, включая частицы абразивных или химических загрязнений, снижают однородность структуры и влияют на устойчивость к воздействию влаги и ультрафиолету.
- Для обеспечения стабильности параметров сырья применяются регламентируемые методы отбора, включающие анализ влажности и чистоты сырья.
- На практике используются датчики в потоке приема и лабораторные анализы для оценки содержания примесей.
Химический состав и устойчивость к воздействиям
Химический состав сырья определяет устойчивость материалов к климатическим воздействиям, воздействию влаги, ультрафиолетового излучения и химических факторов. Добавки и примеси формируют коррозионную стойкость, ингибируют разрушение под воздействием солнечных rays и влаги, влияют на долговечность окраски и адгезию слоев. В рамках контроля качества проводится анализ состава, который сопоставляется с регламентами устойчивости к внешним факторам и требованиями к сопротивлению атмосферным нагрузкам.
«Качество сырья задает пределы испытаний и определяет границы долговечности материала».
| Параметр сырья | Метод контроля | Нормативный ориентир |
|---|---|---|
| Плотность | Взвешивание, измерение геометрии | ISO 17025, ISO 9001 применимы к контролю качества |
| Влажность | Гигрометр, сушильный метод | Регламент лабораторных испытаний |
| Содержание примесей | Химический анализ, спектроскопия | Соответствие стандартам тестирования |
Современное оборудование и технологии на производстве
Автоматизация процессов резки, формовки и контроля качества
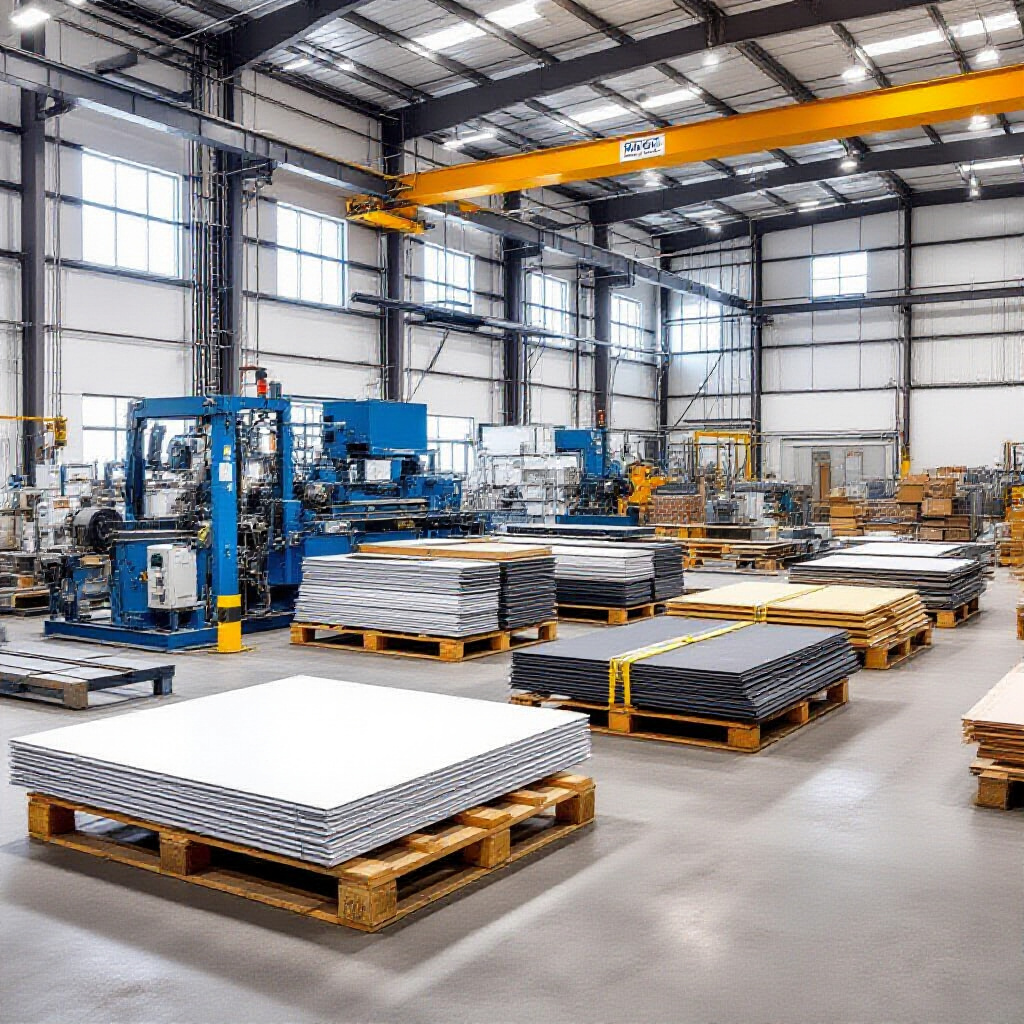
Автоматизированные линии позволяют обеспечить повторяемость геометрических параметров и точность сборки элементов. Оптические и лазерные датчики на резательных узлах контролируют резы по заданной геометрии, что снижает отходы и брак. Формование осуществляется через управляемые по программе прессовые узлы, что улучшает однородность структур и уменьшает зависимость от ручной настройки оператора. Регламентированный контроль на линии фиксирует отклонения и инициирует коррекцию параметров в реальном времени.
Интерфейс управления и мониторинг энергопотребления
Современные управляющие системы объединяют параметры линии резки, формовки и контроля качества в едином интерфейсе. Мониторинг энергопотребления позволяет выявлять аномалии на отдельных узлах, что снижает риск перегрузок и внеплановых остановок. Важной частью является регламент ведения данных: хранение параметров производства, регистры отклонений и отчеты о стабильности качества за смену.
- Системы визуализации показывают текущие показатели по каждому узлу.
- Данные собираются для анализа трендов и профилактических мер.
Контроль качества на разных стадиях производства
Лабораторные испытания сырья и готовой продукции
Лабораторные испытания включают анализ физических и химических свойств сырья, контроль соответствия геометрическим параметрам и оценку устойчивости к воздействиям окружающей среды. Для готовой продукции проводятся проверки прочности, огнестойкости и износостойкости; результаты фиксируются в протоколах испытаний и сопоставляются с требованиями к изделиям.
Регулярная поверка и калибровка оборудования
Периодическая поверка и калибровка оборудования служат фактором воспроизводимости. Регламентированные интервалы проводят специалисты метрологической службы: калибровка линейных измерителей, датчиков резки, систем позиционирования и контроля поверхности.
- Прием сырья: визуальная инспекция и первичные измерения параметров.
- Лабораторные испытания сырья и компонентов на соответствие требованиям.
- Контроль на линии резки и формовки с фиксацией отклонений.
- Финальная проверка готовой продукции перед выпуском.
- Регистрация и анализ брака с принятием корректирующих действий.
Системный подход к качеству включает согласование параметров сырья, точность оборудования и последовательность контрольных мероприятий. Это позволяет снижать риски дефектов на ранних стадиях и поддерживать стабильное соответствие продукции установленным требованиям без существенного увеличения затрат на производственные операции.